
 RAK Строй Групп.
Полипропиленовые трубопроводные системы занимают доминирующее положение в сегменте внутренних инженерных сетей водоснабжения и отопления. Этот статус обусловлен совокупностью эксплуатационных свойств: химической инертностью к большинству агрессивных сред, отсутствием коррозионных процессов, низкой теплопроводностью и способностью выдерживать значительные гидравлические нагрузки на протяжении десятилетий.
Компания СОВКО: Инженер, проектировщик или монтажник, работающий с полипропиленом, имеет дело не с простым набором труб и соединительных деталей, а с системой, поведение которой определяется комплексом физико-механических параметров материала.
Понимание этих параметров от коэффициента линейного расширения до статического модуля упругости позволяет принимать решения, гарантирующие безаварийную работу трубопровода в течение всего нормативного срока службы.
Термосварка и диффузионная сварка! Физическая сущность соединения
- Термосварка полипропиленовых труб это процесс неразъёмного соединения, основанный на способности термопластов переходить в вязкотекучее состояние при нагреве и восстанавливать исходные прочностные характеристики после охлаждения. В профессиональной литературе и нормативной документации этот метод чаще обозначается как диффузионная сварка, что точнее отражает физику явления: при контакте двух разогретых до температуры плавления поверхностей молекулярные цепи полимера получают подвижность и взаимно проникают в приповерхностные слои сопрягаемых деталей.
- После остывания формируется монолитное соединение, по прочности не уступающее целостному участку трубы.
- Технология предполагает использование специализированного сварочного аппарата с набором парных насадок дорна и гильзы. Дорн обеспечивает нагрев внутренней поверхности фитинга, гильза наружной поверхности трубы. Рабочая температура насадок поддерживается в диапазоне 260–270 °C с точностью, критичной для качества шва.
Превышение температурного режима приводит к термоокислительной деструкции полимера и снижению прочности соединения, тогда как недостаточный нагрев не обеспечивает требуемой глубины диффузии. Время выдержки деталей на нагревательном элементе зависит от диаметра и толщины стенки: для труб диаметром 20–25 мм оно составляет 5–8 секунд, для диаметров свыше 63 мм может достигать 30–40 секунд.
Критически важным этапом является соединение деталей после извлечения из насадок. Оно должно выполняться строго по оси, без проворота и с фиксацией в течение времени, необходимого для первичной кристаллизации расплава. Любое угловое смещение в момент соединения создаёт внутренние напряжения и локальные зоны несплошности, которые в процессе эксплуатации становятся очагами трещинообразования.
Глубина погружения трубы в фитинг также регламентируется: чрезмерное вдавливание приводит к сужению проходного сечения и повышению гидравлического сопротивления, недостаточное к уменьшению площади сварного шва. Для контроля глубины на трубе предварительно наносится метка, соответствующая глубине раструба фитинга.
Качество диффузионного соединения поддаётся визуальному контролю по характеру валика расплава, выступающего по периметру стыка. Равномерный кольцевой валик без разрывов и пустот свидетельствует о корректном температурном режиме и правильной геометрии соединения. Наличие выраженной асимметрии валика указывает на перекос при соединении, а его отсутствие на отдельных участках на недостаточный прогрев.
Гидравлические испытания собранного контура проводятся не ранее чем через час после завершения сварки последнего стыка, когда полимер полностью восстановил свою структуру.
Армирование полипропиленовых труб? Виды и технологические особенности
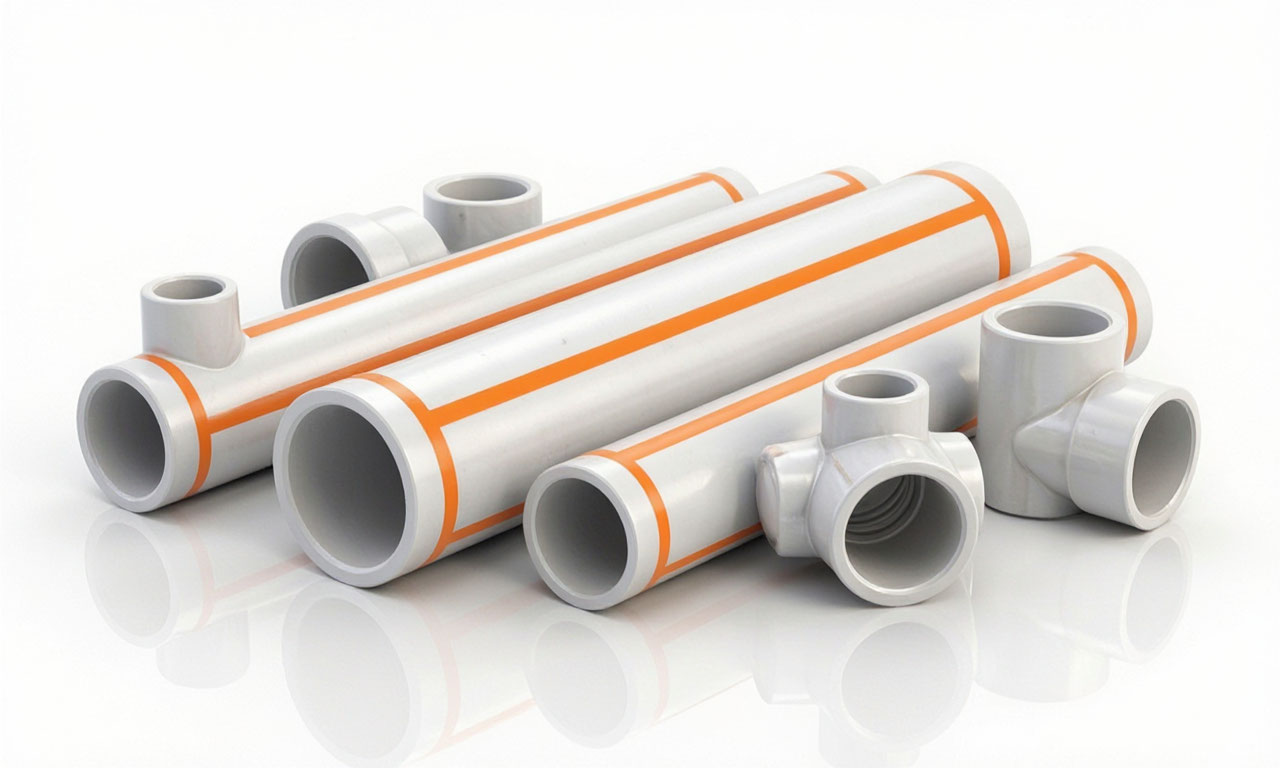
Армирование это введение в стенку трубы упрочняющего каркаса из материала с более высокими прочностными характеристиками и меньшим коэффициентом теплового расширения. Цель операции двояка: повышение сопротивления внутреннему давлению при рабочих температурах и снижение линейных деформаций, неизбежно сопровождающих нагрев теплоносителя.
Для полипропиленовых труб диаметром до 50 мм армирование позволяет поднять рабочие параметры до 1 МПа и температуры 95 °C, расширяя область применения от холодного водоснабжения до систем отопления.
Наибольшее распространение получили два типа армирования: алюминиевой фольгой и стекловолокном. В первом случае фольга располагается либо снаружи трубы, либо в её средней части. Внешнее армирование отличается простотой технологии, но уступает по долговечности из-за склонности к расслоению под воздействием перепадов температур и влажности. Наружный алюминиевый слой может отслаиваться, образуя вздутия и полости, заполняемые конденсатом.
Более совершенный вариант перфорированная фольга, наносимая на внешнюю поверхность: перфорация улучшает адгезию и практически исключает полное раскрытие слоя, хотя проблема расслоения решается лишь на 70–80 %.
Армирование стекловолокном (FRP) лишено этих недостатков принципиально. Армирующий слой располагается в средней части стенки и это трёхслойный композит, в котором средний слой из стекловолокна химически связан с полипропиленом соседних слоёв. Такая конструкция исключает расслоение, поскольку отсутствует чёткая граница между разнородными материалами.
Дополнительное преимущество отсутствие необходимости зачистки армирующего слоя перед сваркой, что сокращает время монтажа. Коэффициент линейного расширения стекловолокнистых труб составляет около 0,035 мм/(м·°C), что близко к показателям алюминиевых аналогов и обеспечивает сопоставимую компенсационную способность.
Отдельного внимания заслуживает армирование по среднему слою алюминиевой фольгой с предварительной перфорацией и адгезионным покрытием. Этот метод сочетает прочностные преимущества металлического каркаса с технологичностью стекловолокна, однако требует обязательной зачистки центрального слоя перед сваркой для удаления оксидной плёнки и обеспечения диффузии полимера. Без зачистки соединение теряет герметичность и не выдерживает проектных нагрузок.
Стабилизация полипропилена. Защита от термоокислительной деструкции
Стабилизация полипропилена это комплекс мер по введению в полимерную матрицу добавок, препятствующих термоокислительной деструкции. Полипропилен, будучи насыщенным углеводородом, тем не менее склонен к образованию свободных радикалов при контакте с кислородом и одновременном воздействии повышенных температур. Этот процесс, известный как термоокислительная деструкция, приводит к разрыву макромолекулярных цепей, охрупчиванию материала и сокращению срока службы трубопровода.
Основу стабилизирующих систем составляют пространственно затруднённые фенольные антиоксиданты, такие как Irganox 1010 и Irganox 1330. Эти соединения работают как акцепторы свободных радикалов, прерывая цепные реакции окисления. Дополнительно вводятся металл-деактиваторы (например, Irganox MD 1024), связывающие ионы металлов, которые могут катализировать окислительные процессы. В некоторых рецептурах применяются тиоэфиры и дисульфиды, обеспечивающие синергетический эффект при высокотемпературной эксплуатации.
Точный состав стабилизирующего пакета является коммерческой тайной производителей компаундов, и долговечность труб разных марок при одинаковых номинальных характеристиках может существенно различаться именно по этой причине.
Практическое значение стабилизации выходит за рамки увеличения срока службы. Наличие эффективной антиоксидантной защиты определяет допустимую температуру кратковременного повышения давления в системе: труба без стабилизации при аварийном скачке температуры выше 95 °C может необратимо потерять прочность, тогда как стабилизированный материал сохраняет работоспособность.
При выборе труб для систем горячего водоснабжения и отопления следует отдавать предпочтение изделиям, в маркировке которых присутствует указание на тип стабилизации или на соответствие категории PP-RCT модифицированному полипропилену с повышенной термостойкостью.
PN и SDR. Расшифровка и практическое применение
Маркировка полипропиленовых труб содержит два ключевых параметра, определяющих область применения изделия. Номинальное давление PN (Pressure Nominal) указывает максимальное рабочее давление, которое труба способна выдерживать при температуре 20 °C в течение расчётного срока службы. Стандартный размерный коэффициент SDR (Standard Dimension Ratio) это отношение наружного диаметра трубы к толщине стенки: SDR = dn / e.
Эти параметры связаны обратной зависимостью: чем меньше SDR, тем толще стенка и выше номинальное давление.
| Маркировка | SDR | Номинальное давление | Максимальная температура | Область применения |
|---|---|---|---|---|
| PN10 | 11 | 1,0 МПа (10,2 кгс/см²) | до 45 °C | Холодное водоснабжение, тёплые полы |
| PN16 | 7,4 | 1,6 МПа | до 60 °C | Хозяйственно-питьевые сети, ГВС умеренного режима |
| PN20 | 6 | 2,0 МПа (20 бар) | до 80 °C | Универсальные системы, ГВС, отопление |
| PN25 | 7,4 (армир.) | 2,5 МПа | до 95 °C | Центральное отопление, высоконагруженные контуры |
| PN20 (армир.) | 6 (армир.) | 2,0 МПа | до 95 °C | Отопление, ГВС с повышенным температурным графиком |
Труба PN10 (SDR 11) предназначена для холодного водоснабжения с температурой до 20 °C и тёплых полов с ограничением до 45 °C. Рабочее давление составляет 1 МПа (10,2 кгс/см²). Труба PN20 (SDR 6) является универсальным решением: при 20 °C она выдерживает 2 МПа, при 70 °C 10 бар, а максимальная температура эксплуатации достигает 80 °C. Для систем центрального отопления с температурой теплоносителя до 95 °C применяется PN25 (SDR 7,4 в армированном исполнении) с номинальным давлением 2,5 МПа.
Важно понимать, что PN это не абсолютный предел прочности, а расчётная величина, привязанная к температурному режиму. С ростом температуры допустимое давление снижается нелинейно. Труба PN20 при 70 °C выдерживает лишь половину номинального давления, а при 80 °C около 6 бар.
Инженерный расчёт системы должен учитывать не только рабочее давление, но и температурный график, а также возможные гидравлические удары, кратковременно превышающие номинал в несколько раз. Для систем с высокими пиковыми нагрузками рекомендуется выбирать трубы с запасом по SDR относительно расчётного минимума.
Муфта как базовый соединительный элемент
Муфта наиболее востребованный тип фитинга в полипропиленовых системах. Равнопроходная соединительная муфта это полый цилиндр с внутренним стопорным бортиком, ограничивающим глубину погружения трубы с обеих сторон. Этот бортик выполняет двойную функцию: он задаёт геометрически правильное положение свариваемых деталей и предотвращает чрезмерное перекрытие проходного сечения при избыточном усилии вдавливания.
Муфты выпускаются для всех стандартных диаметров и рассчитаны на рабочее давление до 25 бар, что соответствует наиболее нагруженным участкам систем отопления.
Комбинированные муфты сочетают полипропиленовый раструб для диффузионной сварки с резьбовой вставкой из латуни. Такие фитинги обеспечивают переход от пластикового трубопровода к металлической арматуре, сантехническим приборам или стальным стоякам. Резьбовая вставка может быть наружной или внутренней, а её присоединительные размеры соответствуют стандартным дюймовым рядам.
При монтаже комбинированных муфт важно соблюдать ограничение по крутящему моменту при затяжке резьбы: чрезмерное усилие может привести к провороту латунной вставки в полипропиленовом корпусе и потере герметичности. Для уплотнения резьбовых соединений применяются лён с герметиком или фторопластовая лента, при этом не рекомендуется использовать чрезмерно толстый слой уплотнителя, создающий дополнительное напряжение в месте запрессовки вставки.
Ремонтные муфты, или муфты с разъёмным соединением, позволяют восстановить целостность трубопровода без его полной разборки. Конструкция включает полипропиленовый корпус с накидной гайкой и уплотнительным кольцом, обеспечивающим герметичность при затяжке. Такие фитинги незаменимы при локальных ремонтах, когда замена участка трубы сопряжена с демонтажом значительной части системы.
Однако ремонтные муфты уступают сварным соединениям по надёжности и не рекомендуются для скрытой прокладки в стенах и стяжках.
Компенсационная петля. Назначение и расчёт
Компенсационная петля это П-образный или петлеобразный элемент трубопровода, предназначенный для поглощения линейных деформаций, возникающих при изменении температуры теплоносителя. При нагреве полипропиленовая труба удлиняется, а при остывании укорачивается; если эти изменения не компенсированы, в стенках возникают напряжения растяжения и сжатия, сокращающие срок службы системы.
Петля устанавливается на прямых участках значительной протяжённости, где тепловое удлинение достигает величин, критичных для целостности соединений и опор.
Расчёт компенсационной способности петли базируется на двух параметрах: величине линейного изменения длины участка и компенсационной длине самого элемента. Линейное изменение определяется по формуле Δl = α · L · Δt, где α коэффициент линейного теплового расширения материала, L расстояние между неподвижными опорами, Δt разница температур при монтаже и эксплуатации.
Для неармированного полипропилена α составляет 0,12 мм/(м·°C), для стекловолокнистого 0,035 мм/(м·°C), для алюминиевого армирования около 0,03 мм/(м·°C).
Компенсационная длина петли рассчитывается как Ls = k · √(D · Δl), где k константа материала (для PP-R принимается равной 20), D наружный диаметр трубы. Минимальная ширина компенсатора определяется как Lk = 2·Δl + 150 мм, при этом должно соблюдаться условие Lk ≥ 10·D. Несоблюдение этих соотношений приводит к тому, что петля не выполняет свою функцию, а сама становится источником дополнительных напряжений из-за недостаточной гибкости.
Монтаж компенсационной петли требует установки неподвижных и подвижных опор в строго определённых точках. Неподвижные опоры фиксируют трубопровод, разделяя его на независимые термические участки; подвижные опоры допускают осевое перемещение трубы, но ограничивают поперечные смещения. Расстояние между неподвижными опорами зависит от диаметра: для труб 20 мм оно составляет около 27–30 м, для 32 мм 3–4 м.
Превышение этого расстояния без компенсации ведёт к деформации трассы и разрушению опорных узлов.
Линейное расширение: физика процесса и практические следствия
- Линейное расширение фундаментальное свойство полимерных материалов, определяющее специфику проектирования полипропиленовых трубопроводов. В отличие от металлов, полипропилен обладает коэффициентом теплового расширения на порядок большим: 0,12–0,16 мм/(м·°C) против 0,01–0,012 мм/(м·°C) для стали.
- Труба длиной 10 метров при нагреве от 20 до 70 °C удлиняется на 60 мм в неармированном исполнении, что без компенсации создаёт напряжения, многократно превышающие предел текучести материала.
Снижение линейного расширения достигается двумя путями: армированием и рациональной прокладкой трассы. Армирование стекловолокном уменьшает коэффициент расширения примерно в 3,4 раза, алюминием в 4–5 раз. Рациональная прокладка использует естественную гибкость полипропилена: изменения направления трассы, повороты на 90° и плавные изгибы выполняют функцию компенсаторов без установки дополнительных деталей.
Такой подход особенно эффективен в системах с температурой теплоносителя до 60 °C, где тепловые деформации умеренны.
| Тип трубы | Коэффициент α, мм/(м·°C) | Эффективный статический модуль упругости | Склонность к расслоению | Необходимость зачистки перед сваркой |
|---|---|---|---|---|
| Неармированный PP-R | 0,12–0,16 | 786 МПа | Отсутствует | Не требуется |
| Армирование наружной фольгой | 0,03–0,035 | Повышенный | Высокая (до 70–80 %) | Требуется |
| Армирование средней фольгой | около 0,03 | Повышенный | Умеренная | Обязательна |
| Армирование стекловолокном (FRP) | около 0,035 | Повышенный | Отсутствует | Не требуется |
| PP-RCT (модифицированный) | 0,12–0,15 | 1200–1700 МПа (гомополимер) | Отсутствует | Не требуется |
Жёсткая фиксация трубопровода без учёта линейного расширения недопустима. Даже при холодном водоснабжении сезонные колебания температуры воды и окружающей среды вызывают деформации, которые при отсутствии свободы перемещения приводят к растрескиванию стенок и разгерметизации стыков. Проектная документация должна содержать схему расстановки опор с указанием типа каждой опоры и расчётные величины перемещений в характерных точках.
Статический модуль упругости полипропилена
Статический модуль упругости характеризует способность материала сопротивляться упругой деформации под действием постоянной нагрузки.
Для полипропилена эта величина существенно ниже, чем для металлов, и составляет от 786 МПа для трубных марок до 1200–1700 МПа для гомополимеров в зависимости от степени кристалличности и температуры. Низкий модуль упругости означает, что полипропиленовая труба под давлением деформируется в большей степени, чем стальная, это необходимо учитывать при расчёте опорных расстояний и при проектировании систем с высокими требованиями к геометрической стабильности.
Модуль упругости полипропилена зависит от температуры: при нагреве он снижается, при охлаждении возрастает. Это означает, что в системах горячего водоснабжения жёсткость трубопровода в рабочем режиме ниже, чем при монтаже. Прогиб трубы между опорами увеличивается пропорционально снижению модуля, поэтому расстояния между подвижными опорами для горячих трубопроводов принимаются меньше, чем для холодных.
Игнорирование этого фактора приводит к провисанию трассы, образованию застойных зон и ускоренному износу соединений.
Для армированных труб эффективный статический модуль упругости выше, чем для неармированных, поскольку стекловолокно или алюминиевый слой воспринимают часть нагрузки.
- Однако расчёт композитной конструкции не сводится к простому усреднению модулей: важную роль играет адгезия между слоями и геометрия армирующего каркаса. Производители армированных труб предоставляют справочные значения эффективного модуля, которые следует использовать при проектировании вместо табличных данных для чистого полипропилена.
- Практический вывод из анализа модуля упругости состоит в том, что полипропиленовые трубопроводы не следует рассматривать как жёсткие конструкции. Они требуют более частой расстановки опор, чем стальные, и более внимательного отношения к компенсации температурных деформаций.
Правильно спроектированная система с учётом всех перечисленных факторов работает десятилетиями без потери герметичности и прочностных характеристик, подтверждая репутацию полипропилена как одного из наиболее надёжных материалов для внутренних инженерных сетей.